

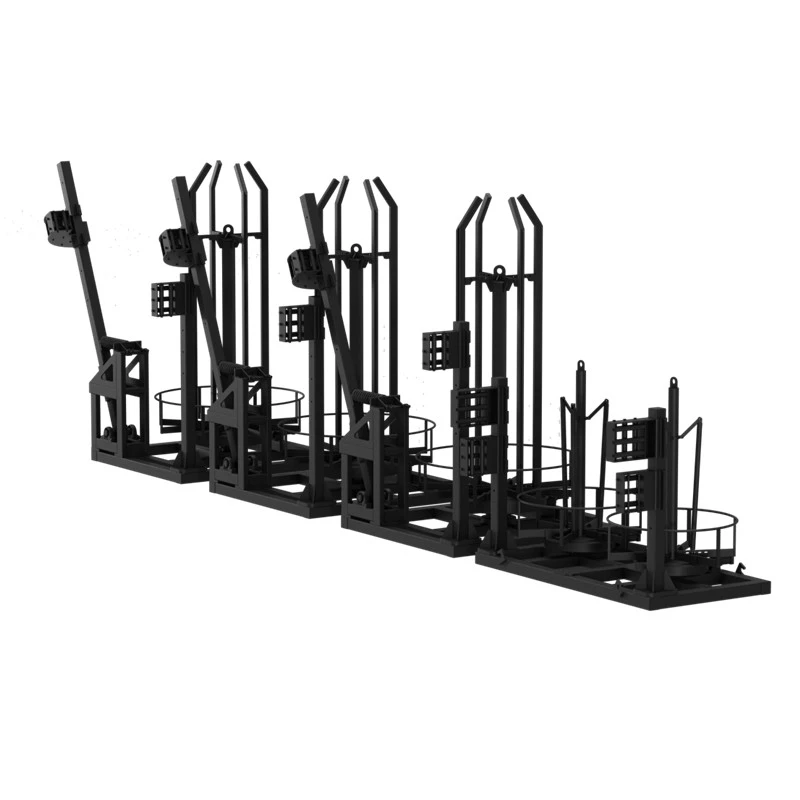


Výrobní linka SGHJ-IV pro svařování ocelových příhradových nosníků (ve stylu čtyř otočných ramen serva) je všestranné zařízení vyvinuté týmem výzkumu a vývoje naší společnosti po letech úsilí. Spojuje nejnovější technologie vazníků ze zahraničí s komplexními technickými vylepšeními a modernizacemi. Kromě výroby běžných úhlových vazníků a pravoúhlých vazníků si mohou zákazníci vybrat instalaci komponentů pro výrobu odnímatelných podlahových desek formových vazníků (v současné době podporuje spojky čtvercových trubek, spojky ve tvaru T- a sedm-tyčové vyztužení vazníků), což umožňuje více aplikací, obohacuje jejich vlastní produkty a zvyšuje podíl na trhu.
|
SGHJ-IV |
Jednotka |
Množství |
Poznámky |
|
Počet výplatních stojanů |
5 |
Výška pásnic: 2 metry, výška boční výztuhy: 1,3 metru, hmotnost nepřesahující 2 tuny. |
|
|
Krokový motor pro podávání drátu |
kw |
11 |
Servomotor |
|
Boční výztuha tvořící výkon motoru |
/ |
7.5 |
Servomotor |
|
Výkon svařovacího transformátoru |
kva |
160X2 |
Přerušovaný provoz |
|
Snížení výkonu motoru |
kw |
11X2 |
Přerušovaný provoz |
|
Metoda skládání spodního úhlu |
kw |
4.4 |
Servomotor mechanického typu |
|
Výkon motoru zdvihacího stojanu |
kw |
2.2 |
Přerušovaný provoz |
|
Rozteč ohybu boční výztuže |
mm |
Automatické nastavení sklonu |
Nastavitelná rozteč 190-210, automaticky nastavitelná podle výrobních potřeb |
|
Výška vazníku |
mm |
70-270 |
Výška 250 a více bez spodního úhlu |
|
Šířka vazníku |
mm |
70-90 |
|
|
Průměr horní a spodní výztuže |
mm |
6-12 |
|
|
Průměr boční výztuhy |
mm |
4-7 |
|
|
Délka vazníku |
m |
0.4~12 |
|
|
Přímost krovu |
mm |
±5 |
|
|
Chyba výšky vazníku |
mm |
±2 |
|
|
Chyba délky vazníku |
mm |
±5 |
Maximální chyba není větší než ±15 |
|
Výška horních a spodních obnažených tyčí stojiny |
mm |
Menší nebo rovno 5 |
|
|
Rychlost výrobní linky příhradových nosníků |
m |
12-15 |
|
|
Délka výrobní linky |
m |
Lze nastavit jako 46000*3000*3500 |
|
|
Hmotnost zařízení |
T |
Menší nebo rovno 18T bez příslušenství a externí elektrické ovládací skříně |
|


Výplatní stojan na cívku
Vyrobeno z několika svařovaných kovových trubek, s pevnou a bezpečnou celkovou strukturou. Účinně zabraňuje zamotávání výztuže při vysokorychlostním tažení drátu-. Vybaveno automatickými brzdami, aby se zabránilo nadměrnému uvolnění drátu. Sloup se může volně otáčet podél rotační osy, takže rotace je jednoduchá a pohodlná.
Otevřený-typ stojanu na skladování materiálu
Efektivně řeší hladký chod výztuže v regálu. Existence skladového regálu má usnadnit zvýšení rychlosti zařízení a prodloužit životnost zařízení při vysoko-rychlostním provozu. Některé společnosti poskytují úložný regál jako volitelné příslušenství, ale my ho poskytujeme přímo, protože někteří zákazníci nemusí být obeznámeni s funkcí a výhodami úložného regálu.


Jemné-vyladění vyrovnávacího mechanismu
Využívá také víceválcový rovnací systém. Drážky válečků jsou kompatibilní s více specifikacemi ocelových tyčí, což eliminuje potřebu výměny válečků ve skutečné výrobě. Válce jsou uspořádány vodorovně i svisle pro více-směrnou narovnávací sílu, čímž účinně řeší problémy s přímostí ocelových tyčí a vytvářejí estetičtější hotové výrobky.
Mechanismus proti zkroucení ocelové tyče-
Nastavením vodícího šroubu ovládá síla působící na vnitřní kola směr torzní deformace ocelových tyčí a zajišťuje, že svařovaný příhradový nosník dosáhne požadované přímosti. Tento mechanismus nabízí výhodu rychlého a snadného nastavení. Jeho instalační poloha v blízkosti svařovací stanice navíc umožňuje v reálném čase-detekci a řešení problémů během výroby, čímž se účinně zabrání plýtvání materiálem.


Mechanismus vytváření výztuže webu
Tento mechanismus je poháněn 7,5kW servomotorem, který poskytuje výjimečnou synchronizaci a stabilitu. Dvojitá kyvná ramena využívající systém klikového spojení a ozubeného převodu pracují současně a ohýbají a dopravují dvě příčné výztužné tyče v jednom synchronizovaném pohybu. Konstrukce umožňuje snadné nastavení příčného ohybu a výšky příhradového nosníku, což zajišťuje konzistentní rozložení sklonu při zachování vysoké-efektivity ohýbání.
Nástupní mechanismus ocelové tyče
Mechanismus podávání drátu je poháněn 11kW servomotorem, který poskytuje vynikající synchronizaci a vyšší přesnost. Díky bezproblémové koordinaci s mechanismem pro vytváření výztuže pásu pracují tyto dva servomotory v dokonalém tandemu a umožňují-za běhu{3}}nastavování sklonu nosníku bez zastavení výroby, což výrazně zvyšuje efektivitu výroby.


Příhradový svařovací mechanismus
Tento mechanismus využívá dvou{0}}technologii odporového svařování, která snižuje instalovaný výkon o více než 50 % ve srovnání s podobným zařízením. Vyznačuje se vysokou účinností využití energie a vysokou rychlostí svařování. Otevřená konstrukce svařování nabízí výhody, jako je jednoduché seřízení a snadná a rychlá údržba.
Mechanismus ohýbání spodního rohu
Tento mechanismus je poháněn servomotorem o výkonu 4,4 kW a poskytuje vyšší přesnost, rychlejší odezvu a provoz bez hluku-.


Řezací mechanismus
Pomocí metody řezání „nůžkového-typu“ účinně zabraňuje praskání ve svaru způsobeném řezáním a zároveň zabraňuje bočnímu vychýlení nebo deformaci hotového vazníku během procesu. Nastavení polohy řezu, řízené servomotorem a synchronizované se servomotory ohýbání a podávání drátu, umožňuje přesné řezání identických typů vazníků na jakoukoli požadovanou délku.
Automatický mechanismus manipulace s materiálem
Po rozřezání ocelového tyčového nosníku tento mechanismus automaticky shromažďuje a paletizuje hotové výrobky podle předem nastavených údajů, přičemž nahradí dva manuální operátory. Dosahuje-úspory času, práce-a efektivnosti-zrychlení výroby.

Populární Tagy: výrobní linka výztužné příhradové paluby, výrobci výrobních linek výztužné příhradové paluby, dodavatelé, továrna


